Ein einziger Schwachpunkt
Stellen Sie sich einen Satelliten im Orbit vor. Er hält brutalen thermischen Zyklen stand, schwankt zwischen sengender Hitze und kryogener Kälte. Tief im Inneren transportiert eine winzige Treibstoffleitung, verbunden durch eine herkömmliche Schweißnaht, flüchtigen Treibstoff. Mit der Zeit geben die ungesehenen inneren Spannungen aus dem Schweißprozess – eine mikroskopische Kriegsfront aus sich ausdehnendem und zusammenziehendem Metall – nach. Ein feiner Riss bildet sich. Die Mission scheitert.
Dieses Szenario handelt nicht nur von einer fehlgeschlagenen Schweißnaht; es handelt von den Grenzen einer bestimmten Denkweise. Wir denken oft, dass das Fügen von Metall eine gewaltsame Handlung ist: Schmelzen, Verschmelzen und Erzwingen einer Verbindung. Aber in Anwendungen, bei denen ein Versagen keine Option ist, ist die robusteste Lösung oft eine der Subtraktion, nicht der Addition.
Es geht darum, eine Verbindung in Abwesenheit von allem zu schaffen, was sie kompromittieren könnte.
Der Wandel vom Fügen zum Vereinigen
Das Vakuum-Ofen-Löten stellt eine psychologische Verschiebung dar, vom bloßen „Fügen“ von Komponenten hin zur Schaffung einer einzigen, einheitlichen und metallurgisch perfekten Baugruppe.
Im Gegensatz zum Schweißen werden die Grundmetalle nie geschmolzen. Stattdessen wird eine präzise, kontrollierte Umgebung genutzt, um ein Füllmetall einzuführen, das mit der subtilen, unwiderstehlichen Kraft der Kapillarwirkung in die Fugen fließt.
Das Ergebnis ist weniger eine Flickennaht und mehr eine nahtlose, integrierte Verbindung, die in die Struktur der Grundmaterialien eingewoben ist. Es ist ein Prozess, der nicht wegen seiner Geschwindigkeit, sondern wegen seiner Sicherheit gewählt wird.
Die Anatomie einer perfekten Verbindung
Um die Eleganz dieser Methode zu verstehen, muss man verstehen, wie ihre Kernelemente zusammenspielen, um zu erreichen, was rohe Gewalt nicht kann.
Die Macht der Leere: Die Rolle des Vakuums
Der Prozess findet in einer Vakuumkammer statt, aber das Vakuum ist keine passive Bühne. Es ist die kritischste aktive Zutat. Durch die Entfernung praktisch der gesamten Luft wird Sauerstoff eliminiert – der Hauptkatalysator für die Bildung von Oxiden, die eine Verbindung verunreinigen und schwächen.
Dies schafft einen flussmittelfreien Prozess. Es werden keine korrosiven chemischen Flussmittel benötigt, um die Oberflächen zu reinigen, da das Vakuum selbst der ultimative Reiniger ist. Es zieht Verunreinigungen und eingeschlossene Gase aus dem Metall und stellt sicher, dass die Verbindung zwischen zwei perfekt sauberen Oberflächen entsteht.
Der Kapillartanz: Die Reise des Füllmetalls
Ein sorgfältig ausgewähltes Füllmetall mit einem Schmelzpunkt, der niedriger ist als der der Komponenten, wird in die Nähe der Fuge platziert. Wenn der Ofen die gesamte Baugruppe gleichmäßig erhitzt, verflüssigt sich dieses Füllmetall.
Hier geschieht die stille Magie. Das flüssige Metall wird durch Kapillarwirkung – dieselbe physikalische Gesetzmäßigkeit, die es Bäumen ermöglicht, Wasser bis zu ihren höchsten Blättern zu transportieren – in die engen Spalten zwischen den Teilen gezogen. Diese natürliche Kraft sorgt dafür, dass das Füllmaterial jede Ritze der Fuge durchdringt und eine vollständige, lückenfreie Verbindung schafft, die mit manuellen Methoden nicht erreichbar ist.
Sanfte Wärme: Die Kontrolle des Ofens
Lokale Erwärmung, wie die eines Schweißbrenners, ist ein gewaltsames Ereignis. Sie erzeugt immense Temperaturgradienten, die eine Hinterlassenschaft von inneren Spannungen und Verformungen hinterlassen.
Ein Vakuumofen hingegen erhitzt die gesamte Baugruppe langsam und gleichmäßig. Jedes Teil, dick oder dünn, erreicht gleichzeitig die Löttemperatur. Diese sanfte, umfassende Wärme eliminiert thermische Schocks und minimiert Verformungen, was ihn ideal für empfindliche, hochpräzise Komponenten macht, bei denen die Einhaltung von Toleranzen nicht verhandelbar ist.
Wo Subtilität Überlegenheit schafft
Dieser disziplinierte Ansatz liefert leistungsstarke Vorteile, die neue Möglichkeiten in Design und Ingenieurwesen eröffnen.
Das Unmögliche entwerfen
- Unterschiedliche Metalle: Ermöglicht das robuste Fügen von Materialien, die nicht miteinander verschweißt werden können, wie Kupfer mit Edelstahl oder Keramik mit Metall.
- Komplexe Geometrien: Komplexe Baugruppen mit Hunderten oder sogar Tausenden von Verbindungen, wie kompakte Wärmetauscher oder empfindliche Sensorarrays, können gleichzeitig in einem einzigen, perfekten Zyklus verbunden werden.
- Empfindliche Komponenten: Dünnwandige oder zerbrechliche Teile, die durch Schweißen zerstört würden, können ohne Verformung verbunden werden.
Stärke von innen
Die durch Vakuumlöten erzeugte Verbindung ist nicht nur eine Oberflächenverbindung. Das Füllmetall diffundiert leicht in die Grundwerkstoffe und bildet eine metallurgische Verbindung, die oft stärker ist als die Grundwerkstoffe selbst. Die resultierenden Verbindungen sind sauber, glatt und frei von Restflussmitteln und Oxiden, die Korrosion und Versagen begünstigen.
Die Ein-Schuss-Transformation
Der kontrollierte Heiz- und Kühlzyklus ist mehr als nur ein Fügeprozess; er ist eine Gelegenheit zur Wärmebehandlung. Vorgänge wie Glühen, Härten oder Spannungsarmglühen können direkt in den Lötzyklus integriert werden. Dies eliminiert ganze Schritte aus dem Herstellungsprozess, spart Zeit, reduziert Kosten und verbessert die End eigenschaften der Baugruppe.
Die Disziplin des Prozesses
Dieses Maß an Perfektion bringt eine Reihe von Kompromissen mit sich, die einen bewussten, strategischen Ansatz erfordern. Es ist keine universelle Lösung.
| Einschränkung | Auswirkung | Bester Anwendungsfall |
|---|---|---|
| Hohe Kapitalkosten | Vakuumöfen sind eine erhebliche Investition, die qualifizierte Bediener erfordert. | Kritische Anwendungen in der Luft- und Raumfahrt, im medizinischen Bereich und in der Verteidigung, bei denen die Integrität der Verbindung oberste Priorität hat. |
| Batch-Verarbeitung | Der Prozess ist langsam, mit langen Zyklen für das Evakuieren, Heizen und Kühlen. | Geplante, wiederholbare Produktionsläufe, nicht für Einzelanfertigungen oder schnelles Prototyping. |
| Physikalische Grenzen | Die Komponenten sind durch die Größe der Ofenkammer begrenzt. | Komponenten, die in den verfügbaren Arbeitsbereich des Ofens passen. |
Letztendlich ist die Wahl des Vakuum-Ofen-Lötens eine Entscheidung, die metallurgische Reinheit, Dimensionsstabilität und absolute Zuverlässigkeit über Geschwindigkeit und geringe Anfangskosten stellt.
Es ist eine Investition in Sicherheit. Dieses Maß an metallurgischer Kontrolle erfordert nicht nur den richtigen Prozess, sondern auch makellose, zuverlässige Ausrüstung. Bei KINTEK bieten wir die spezialisierten Laböfen und Verbrauchsmaterialien, die es Ingenieuren und Wissenschaftlern ermöglichen, diese komplexen Prinzipien in greifbare, leistungsstarke Realitäten umzusetzen.
Wenn Ihre Arbeit Verbindungen erfordert, die so stark und perfekt sind wie die Materialien, die sie vereinen, können wir Ihnen die Werkzeuge dafür liefern. Kontaktieren Sie unsere Experten
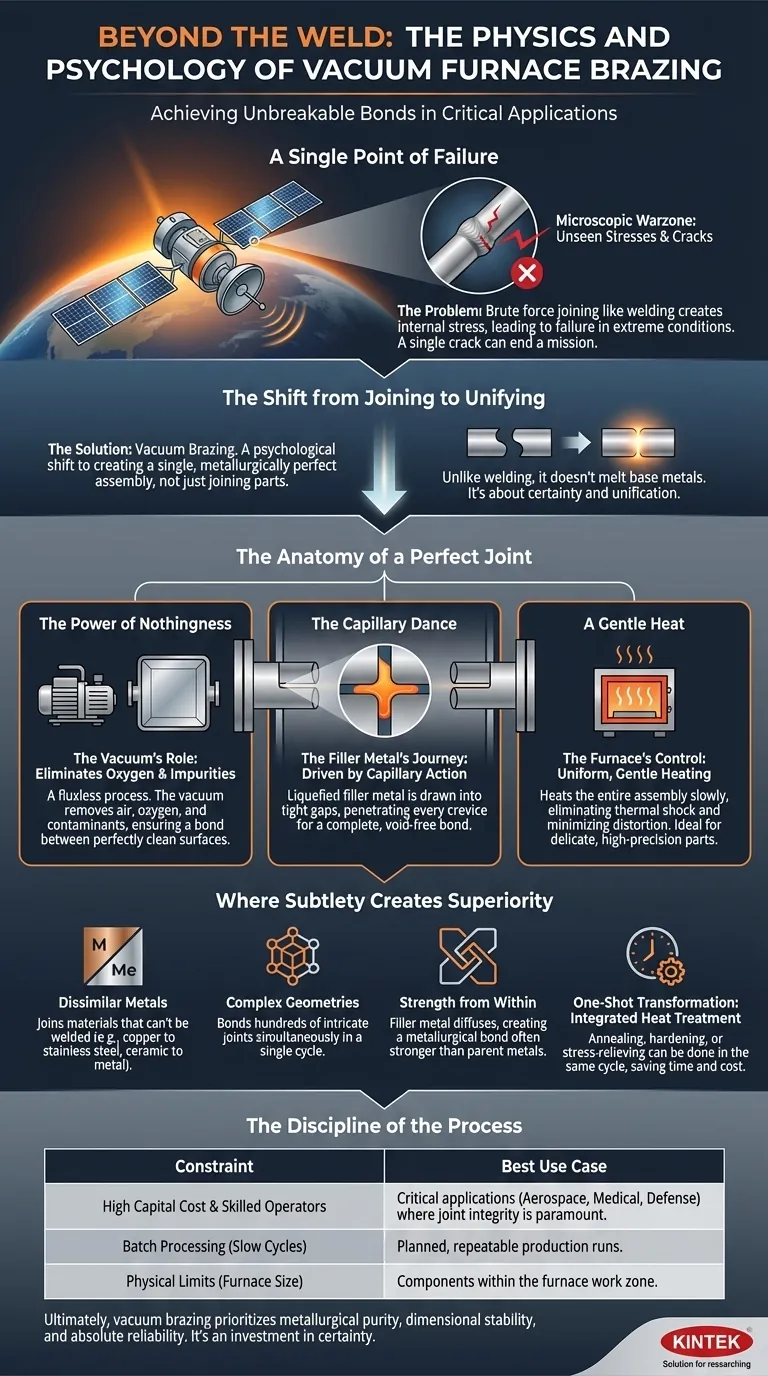
Visuelle Anleitung
Ähnliche Produkte
- Vakuum-Heißpress-Ofen Beheizte Vakuum-Pressmaschine Rohröfen
- 600T Vakuum-Induktions-Heißpressofen zur Wärmebehandlung und Sinterung
- Vakuum-Heißpresskammer Maschine Beheizte Vakuumpresse
- Vakuum-Wärmebehandlungs- und Levitation-Induktionsschmelzofen
- 2200 ℃ Wolfram-Vakuumwärmebehandlungs- und Sinterofen
Ähnliche Artikel
- Das Reinheits-Paradoxon: Die Wahl des Herzstücks Ihrer Vakuum-Heißpress-Öfen
- Vakuum-Heißpressofen: Ein umfassender Leitfaden
- Umfassender Leitfaden zur Anwendung im Vakuum-Heißpressofen
- Perfektion im Vakuum schmieden: Die Physik ultra-dichter Materialien
- Der Sieg über die Leere: Die stille Kraft des Vakuum-Heißpressens